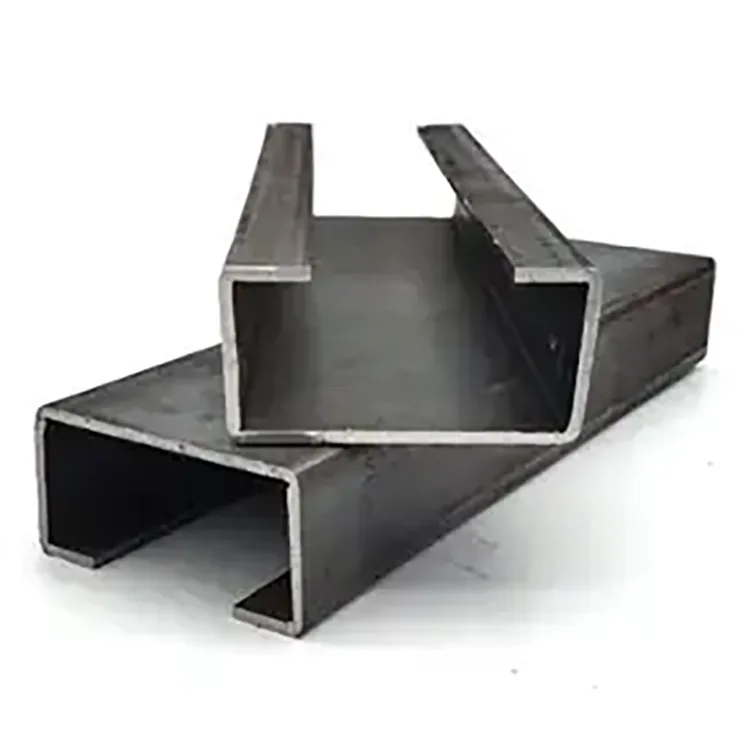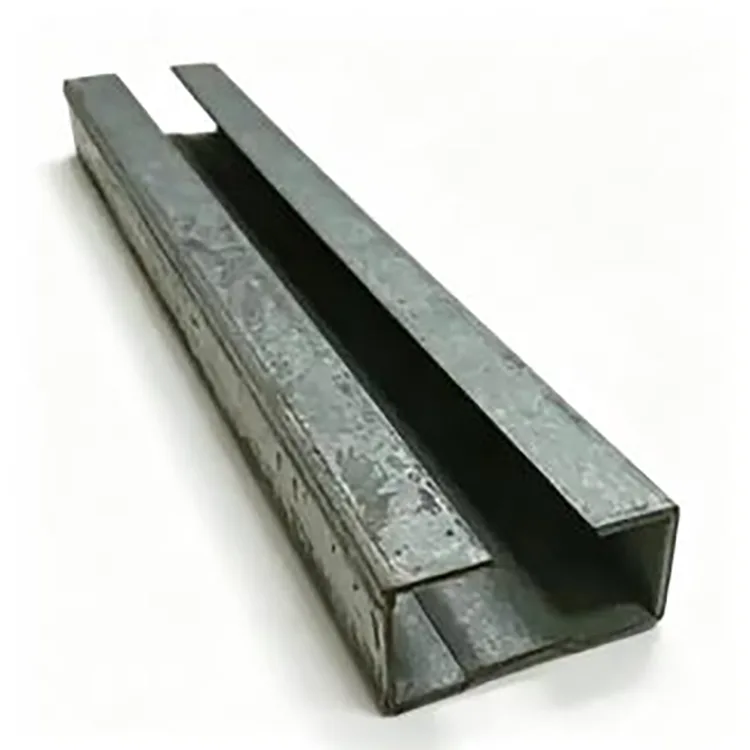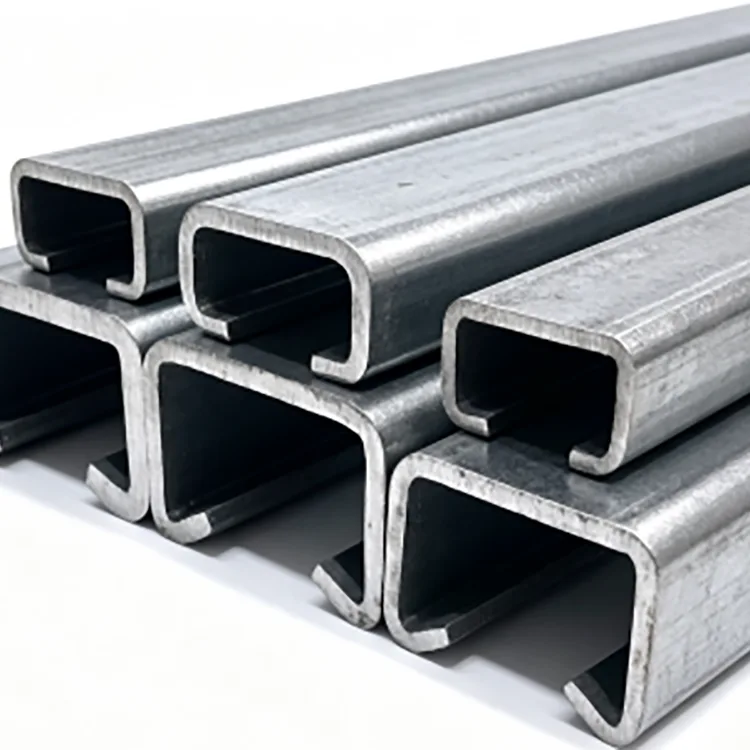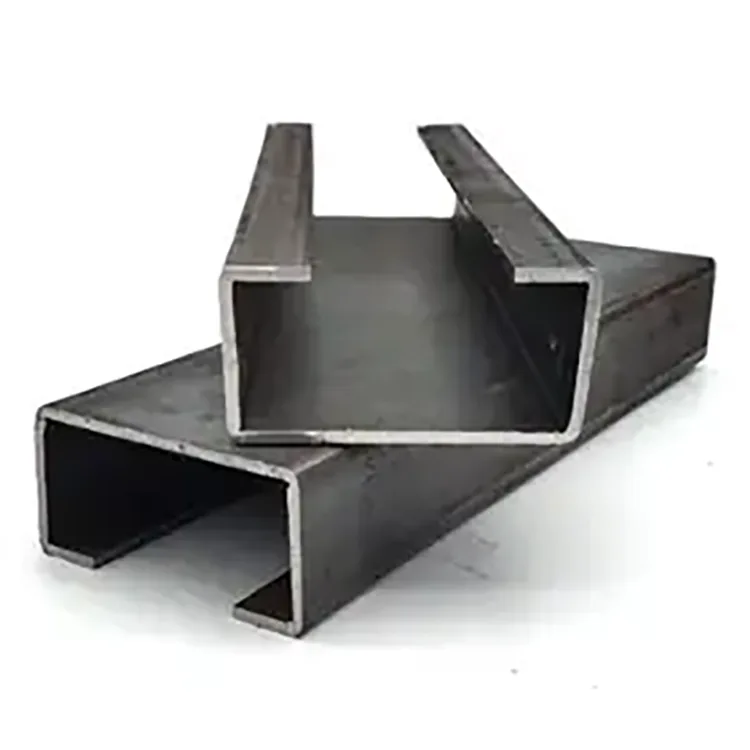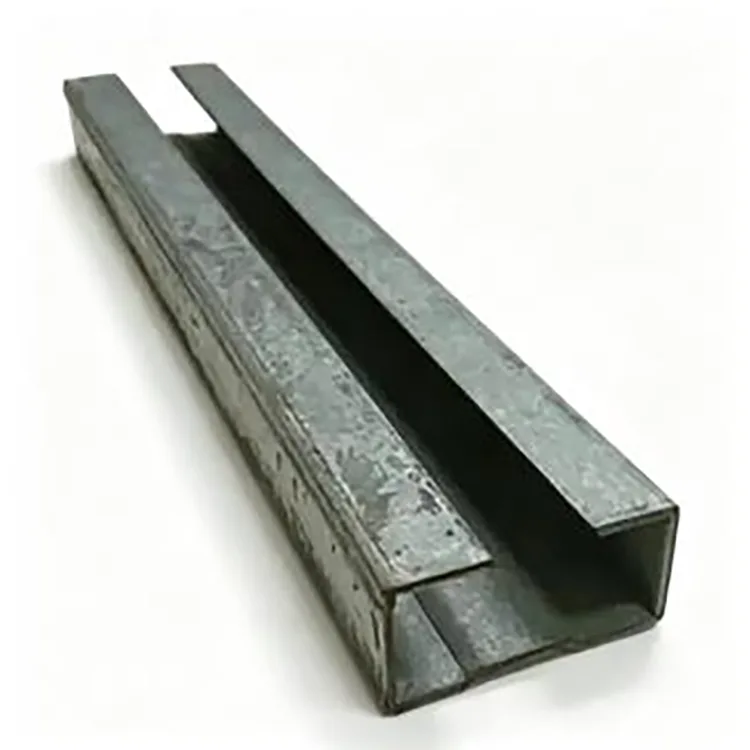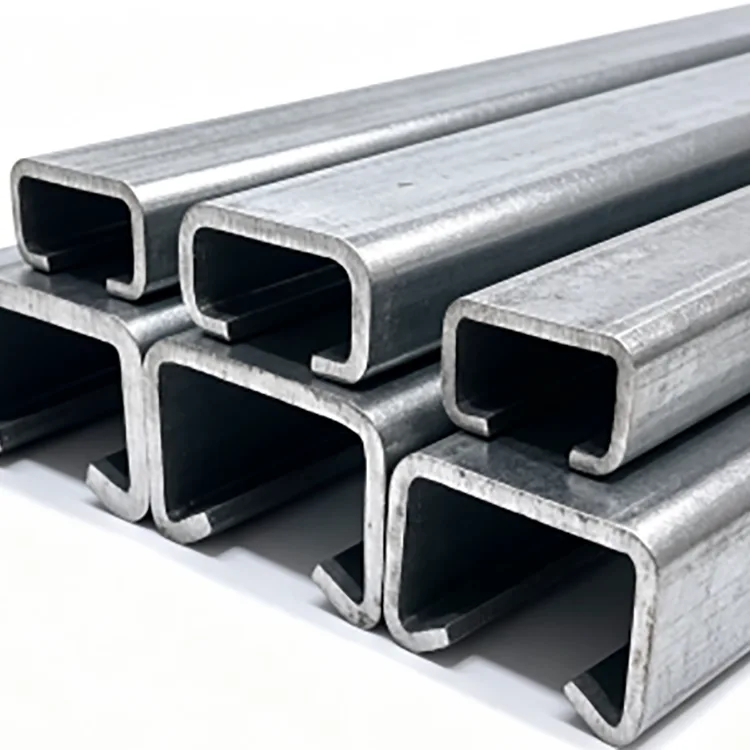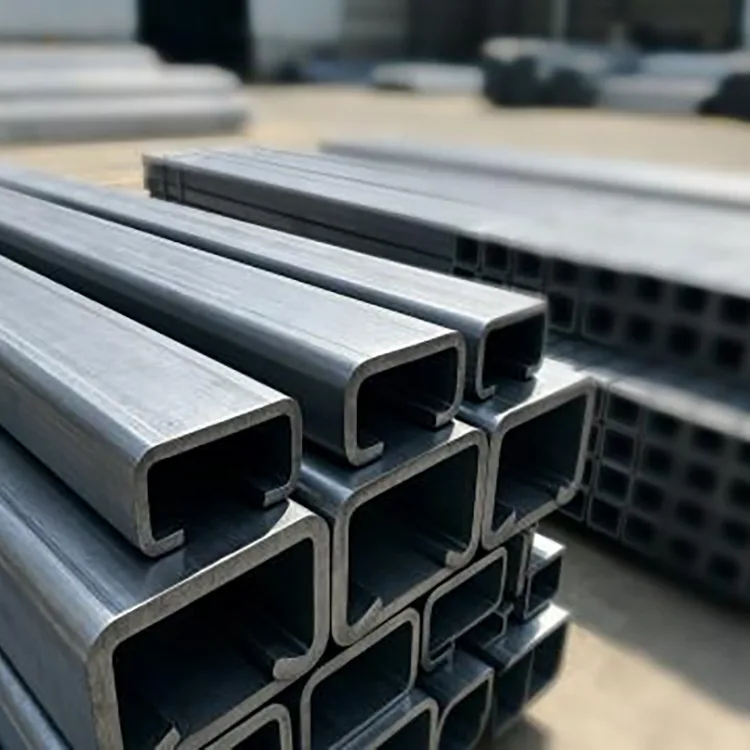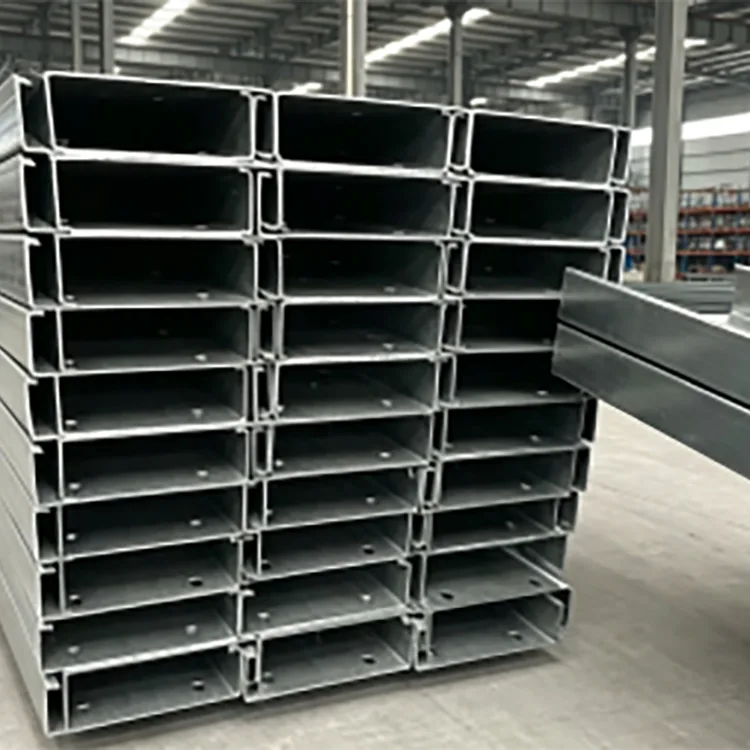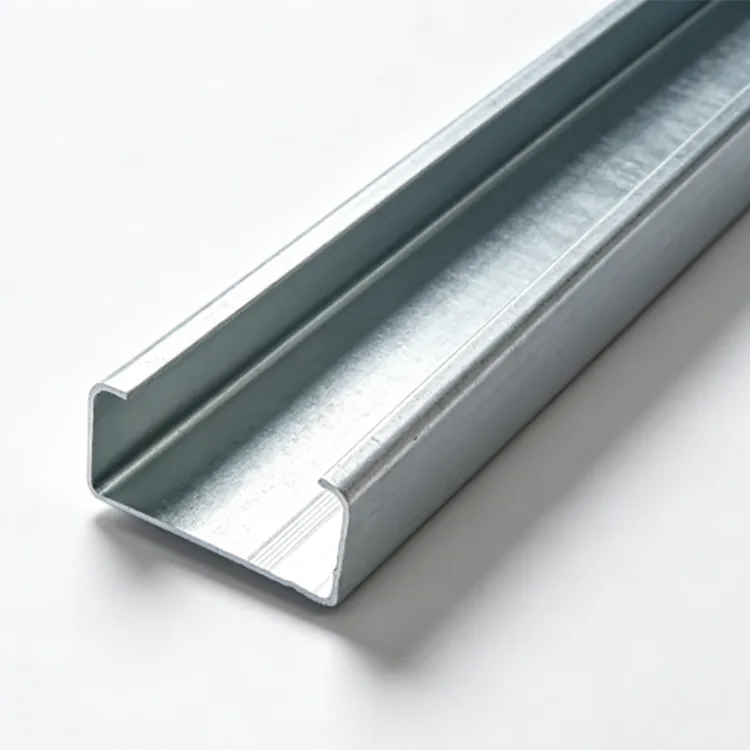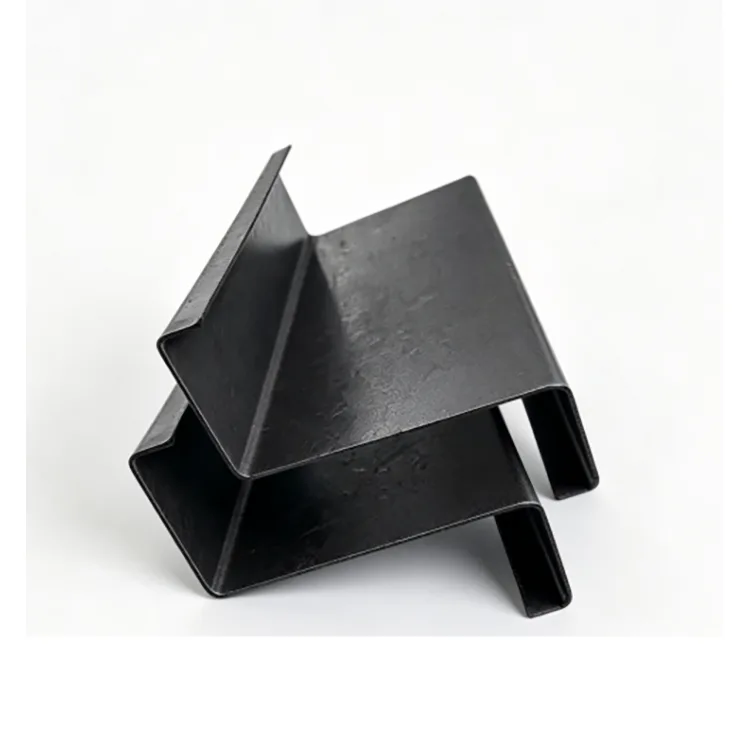
A hidegen alakított C profilú acélt olyan acélszerkezetekhez tervezték, ahol a nagy szilárdság/tömeg arány, az állandó méretek és a gyors beépítés fontosabb, mint a nehéz melegen hengerelt profilok használata.
A profilt úgy állítják elő, hogy acélszalagot folyamatosan adagolnak egy sor alakító görgőn keresztül. Az acélt fokozatosan C-alakú szakaszra hajlítják magas hőmérsékletű meleghengerlés nélkül. Mivel az alakítási folyamat folyamatosan vezérelheti a metszet geometriáját és hosszát, a kész elem alkalmas olyan projektekhez, amelyek ismételt szakaszokat, rögzített hosszúságot, előre kilyukasztott lyukakat és gyors csavarozást igényelnek.
A Q235B és Q355B a szerkezeti követelményeknek megfelelően kapható. A gyakori profilok C80-tól C300-ig terjednek, falvastagságuk 0,8-3,0 mm.


|
Tétel |
Specifikáció |
|
Termék |
Hidegen alakított C profilú acél |
|
Anyag |
Q235B, Q355B |
|
Szakasz |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Falvastagság |
0,8-3,0 mm |
|
Szabványos hossz |
6 m, 9 m, 12 m |
|
Egyedi hossz |
Fix hosszúságú vágás elérhető |
|
Gyártási folyamat |
Hideghengerlés, szintezés, lyukasztás és vágás |
|
Felület |
Fekete acél / pácolt acél, bevonat nélkül |
|
Standard |
GB/T 6728-2017 |
|
Feldolgozás |
Lyukasztás, vágás, sarokvágás, egyedi méretek |
|
Alkalmazás |
Szelemenek, falkeretezések, félemeletek, válaszfalak, berendezéstartók és könnyű acélszerkezetek |
A gyártási folyamat eltér a hagyományos melegen hengerelt csatorna gyártásától.
Az acélszalag lapos anyagként kezdődik. Több alakító állomáson halad át, és minden hengerkészlet szabályozott mértékű deformációt vezet be, amíg el nem éri a végső C-metszetet.
Ez a fokozatos formázási folyamat lehetővé teszi a gyártó számára, hogy szabályozza:
Metszetmélység
Karima szélessége
Ajkak geometriája, ahol szükséges
Falvastagság
Általános egyenesség
Lyuk helyzete
Fix hosszúságú
Az ismételt szerkezeti elemek esetében ez a méretkonzisztencia értékesebb lehet, mint egy nehezebb acélszelvény kiválasztása.
A végső szerkezeti teljesítményt azonban mindig ellenőrizni kell a tényleges szelvényméretekkel, anyagminőséggel, fesztávolsággal, támasztási feltételekkel, csatlakozási móddal, terhelésekkel és az alkalmazandó tervezési kóddal.
A Q235B vagy Q355B acélszalagot a kívánt szakasznak és szerkezeti alkalmazásnak megfelelően kell kiválasztani.
A bejövő anyag vastagságát, felületi állapotát és anyaginformációit ellenőrzi, mielőtt belépne az alakítósorba.
A tekercset feltekercseljük és kiegyenlítjük a nem kívánt deformáció eltávolítása érdekében. A stabil szalagadagolás azért fontos, mert a változás ebben a szakaszban később befolyásolhatja a szakasz egyenességét és a furat pozícionálását.
A kiegyenlített szalag több hengerállomáson halad át.
Ahelyett, hogy az anyagot egy műveletben a végső C alakra hajlítanák, fokozatosan formálják a szakaszt. Ez csökkenti a hirtelen deformációt, és lehetővé teszi a profilméretek és a karima geometriájának szabályozását a gyártás során.
Ha a projekt csavarlyukakat, szervizfuratokat vagy ismételt rögzítési lyukakat igényel, a lyukasztás integrálható a gyártósorba.
A furattávolságot és a pozicionálást az ügyfél rajzai alapján kell ellenőrizni a gyártás előtt, különösen akkor, ha a szakaszokat közvetlenül a helyszínen szerelik össze.
Az alakítás és lyukasztás után a metszet méretét megtörténik és ellenőrzik az egyenességét.
Ez a szakasz segít szabályozni a csavarodást, a karima eltérését és a méretváltozásokat, amelyek egyébként megnehezítenék a keret összeszerelését.
A folyamatos szakaszt a megadott hossznak megfelelően vágjuk.
A standard készlet 6 m, 9 m és 12 m hosszúságot tartalmaz, míg a fix hosszúságú vágás az egyedi tartományon belül megoldható.
A kész C-szelvényeket a kötegelés előtt ellenőrizzük.
Az ellenőrzés a szakasz méreteire, falvastagságára, egyenességére, adott esetben a furat helyzetére, a vágási hosszra, a felület állapotára és a tétel konzisztenciájára összpontosít.
A hidegalakítás lehetővé teszi, hogy az acélszalagot hatékonyan nyitott szelvényré alakítsák. Ha a szerkezeti kialakítás lehetővé teszi a vékonyfalú elem használatát, ez csökkentheti a szükséges acél mennyiségét egy nehezebb hagyományos profilhoz képest.
A tényleges súlymegtakarítást a kiválasztott C-szelvény, falvastagság, fesztáv, terhelés és tervezési követelmények alapján kell kiszámítani, ahelyett, hogy minden projekthez rögzített százalékot feltételeznénk.
A folyamatos hengeralakítás megismételhető szakaszméreteket biztosít hosszú gyártási folyamatok során.
A több száz vagy több ezer ismétlődő szelemeneket vagy keretelemeket használó projekteknél a konzisztens méretek egyszerűsíthetik a gyártást és csökkenthetik a helyszíni korrekció szükségességét.
Csavaros összeszereléshez előre kivágott hosszúságok és előre kilyukasztott furatok szállíthatók.
Ez különösen hasznos könnyű acélszerkezeteknél, ahol a beépítési sorrend a furatok pontos helyzetétől és az ismételhető taghosszaktól függ.
A C80-tól C300-ig terjedő szakaszok számos könnyű szerkezeti és vázkövetelményt lefednek.
A falvastagság 0,8-3,0 mm között is választható a szükséges szelvényteljesítmény és tervezési feltételek szerint.
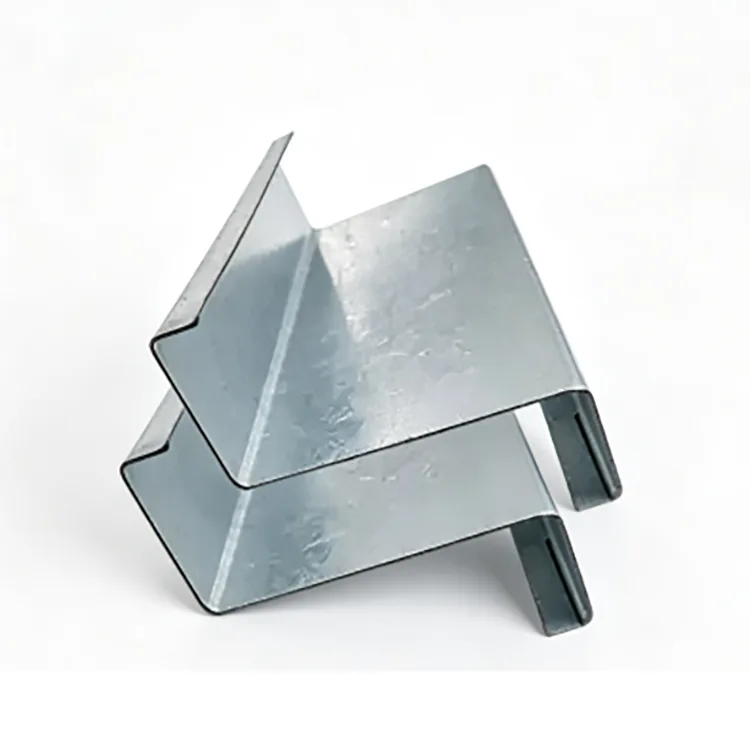
A bevonat nélküli acélfelület előkészíthető festésre, porfestésre, horganyzásra vagy más meghatározott korrózióvédelmi eljárásra.

A C szakasz kiválasztását a szerkezeti követelményekkel kell kezdeni, nem pedig egyszerűen a legnagyobb elérhető profil kiválasztásával.
|
Szakasz tartomány |
Tipikus használat |
Fő szempont |
|
C80–C100 |
Könnyű keretezés, válaszfalak, beltéri támasztékok |
Alkalmas viszonylag kis terhelésekhez és rövidebb fesztávokhoz |
|
C120–C160 |
Szelemen, falkeret, felszereléstartók |
Közös termékcsalád könnyű acélszerkezetekhez |
|
C180–C220 |
Nehezebb szelemenek, mezzanine másodlagos tagok, ipari keretezés |
Terhelés és fesztáv ellenőrzést igényel |
|
C250–C300 |
Nehezebb szerkezeti keretezési és alátámasztó alkalmazások |
Ellenőrizni kell a szelvény kapacitását, a helyi kihajlást és a csatlakozás kialakítását |
A tényleges kiválasztást szerkezeti számítással kell megerősíteni. Vékony falú szakaszok esetén a helyi kihajlás, a torzító kihajlás, az oldalirányú rögzítés és a csatlakozási részletek befolyásolhatják a hasznos kapacitást.
|
Anyag |
Tipikus kiválasztás |
Megfontolás |
|
Q235B |
Beltéri vázszerkezetek, szelemenek, válaszfalak, berendezéstartók, könnyű szerkezetek |
Alkalmas ott, ahol a tervezési szilárdsági követelmény a minőség határain belül van |
|
Q355B |
Nagyobb terhelésű keretezés, nehezebb szelemenek, felszerelési alapok és szerkezeti elemek |
Magasabb szilárdsági fokozat, ahol a szerkezeti számítások fokozott anyagszilárdságot igényelnek |
A Q355B használata nem jelenti automatikusan azt, hogy egy vékonyabb rész helyettesítheti a vastagabb Q235B szakaszt. A teljes szakasz kialakítását ellenőrizni kell szilárdság, stabilitás, kihajlás, csatlakozások és használhatóság szempontjából.
A szabványos hidegen alakított C profilú acélt cink védőbevonat nélkül szállítjuk.
Ez gazdaságossá teszi a következőket:
Száraz beltéri műhelyek
Zárt raktárak
Beltéri magasföldszintek
Belső válaszfalak
Berendezés keretek
Ideiglenes beltéri építmények
Projektek, amelyek saját festéket vagy védőbevonatot kapnak
Nem szabad kezeletlen fekete acélként kiválasztani, ha hosszabb ideig van kitéve esőnek, páralecsapódásnak, part menti sópermetnek, eltemetett körülményeknek vagy korrozív vegyszereknek.
Kültéri vagy nedves alkalmazásokhoz horganyzott C profilok vagy más meghatározott korrózióvédelmi rendszer alkalmazása megfontolandó.
A C-szelvények tető- és falszekunder elemként használhatók könnyű acélépületekben. A metszet méretét és vastagságát a fesztáv, a terhelés, a távolság, a szélviszonyok és a csatlakozás kialakítása szerint kell kiválasztani.
A hidegen alakított profilok viszonylag kis önsúlya hasznos lehet beltéri magasföldszinti és peronrendszereknél, ahol a meglévő épületben korlátozottak a további holtterhelés.
A C-szelvények alkalmasak belső falkeretezésre, mennyezeti tartórendszerekre, válaszfalszerkezetekre és más könnyűszerkezetes alkalmazásokra.
A szakaszokból berendezéstartók, kábel- és csőtartókeretek, gépszerkezetek és ipari konzolok készíthetők.
A C szakaszok rackekhez, munkaállomásokhoz, könnyű platformokhoz és egyéb ipari szerkezetekhez használhatók, ha a kiválasztott szakaszt ellenőrizték a szükséges terhelésre.
A különböző projektek gyakran eltérő furatmintákat és taghosszakat igényelnek. Ahelyett, hogy minden szakaszt a helyszínen levágnának, a gyártósor a jóváhagyott gyártási rajzok alapján elkészítheti az elemeket.
A választható lehetőségek a következők:
Egyéni szakaszméretek
Egyedi falvastagság
3-12 m fix hosszúságok
Előre lyukasztott lyukak
Lyukminták rajzok szerint
Vágott méretre gyártás
Sarokvágás
Speciális végfeldolgozás
Felületkezelési intézkedések
A személyre szabott gyártáshoz a vásárlóknak meg kell adniuk a metszetrajzot, az anyagminőséget, a falvastagságot, a hosszt, a furat átmérőjét és távolságát, a mennyiséget és a szükséges felületkezelést.
A hidegen alakított szelvényeknél a végső profilgeometria szorosan összefügg a beérkező acélszalag állapotával és a hengerlési folyamat stabilitásával.
A minőségellenőrzés ezért a teljes gyártási útvonalat lefedi.
Anyagellenőrzés: A Q235B vagy Q355B anyaginformációkat és a bejövő szalag állapotát a gyártás előtt ellenőrizzük.
Vastagságellenőrzés: A tényleges szalagvastagság ellenőrzése annak biztosítása érdekében, hogy a kész szakasz megfeleljen a megadott falvastagsági követelménynek.
Metszetvizsgálat: A szelvénymélységet, a karimaméreteket és az egyéb kritikus méreteket alakítás után ellenőrizzük.
Egyenességi vizsgálat: A kész elemeket meghajlás, csavarodás és deformáció szempontjából ellenőrizzük.
Lyukellenőrzés: Előre lyukasztott termékek esetén a lyuk átmérőjét, távolságát és helyzetét a gyártási rajz alapján ellenőrzik.
Hosszellenőrzés: A vágási hosszokat a kötegelés előtt ellenőrizzük.
Tétel konzisztenciája: A különböző gyártási szakaszokból származó mintákat összehasonlítják, hogy azonosítsák a méretbeli eltolódást a hosszú gyártási folyamatok során.
Ez a megközelítés különösen fontos nagy megrendelések esetén, mivel a több száz tagon ismétlődő kis méreteltérés jelentős telepítési problémákat okozhat a helyszínen.
A Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. a Tianjin Gefu Steel által támogatott nemzetközi értékesítési platformon keresztül kínál acéltermékeket.
A Tianjin állambeli Daqiuzhuang ipari zónában található vállalat acélgyártási és -feldolgozási erőforrásokkal dolgozik, beleértve acélcsöveket, üreges profilokat, acélprofilokat, horganyzott termékeket és fotovoltaikus rögzítőrendszereket.
Mérnöki beszerzéseknél a kínálati oldal támogathatja:
Ömlesztett acél megrendelések
Fix hosszúságú gyártás
Előre lyukasztott C szakaszok
Egyedi méretek
OEM/ODM követelmények
Harmadik fél általi ellenőrzés a projekt követelményei szerint
Konténeres szállítás
A standard MOQ egy 20 láb hosszúságú, körülbelül 20-25 tonnás konténer. A szabványos átfutási idő általában 15-25 nap a specifikációtól, a mennyiségtől, a feldolgozástól és a testreszabási követelményektől függően.
Árajánlathoz a leghasznosabb információ a C-metszet mérete, falvastagsága, anyagminősége, hossza, furatmintája, mennyisége, felületkezelése, rendeltetése és az alkalmazandó szabvány.
Igen, a hidegen alakított C-szelvényeket széles körben használják szerkezeti és másodlagos keretelemként. Az erő azonban nem ítélhető meg pusztán a formálási folyamat alapján. Figyelembe kell venni a metszet méretét, falvastagságát, acélminőséget, fesztávot, terhelést, merevítést, csatlakozási módot és a kihajlási viselkedést.
Lényegesen könnyebb lehet, ha egy hatékonyan megtervezett vékonyfalú C-szelvény megfelel a szükséges szerkezeti kapacitásnak. A tényleges súlykülönbség a kiválasztott szakaszoktól és a műszaki tervezéstől függ.
A vékonyfalú szakaszok megfelelő tervezést és visszafogást igényelnek. A helyi kihajlást, a torzulást, az oldalsó stabilitást és a csatlakozás részleteit ellenőrizni kell, nem pedig azt feltételezni, hogy egy vékonyabb szakasz úgy működik, mint egy nehéz melegen hengerelt csatorna.
Igen. Az ismételt csavarlyukak vagy más nyílások automatikus lyukasztása megoldható. A furat átmérőjét, távolságát, éltávolságát és mintáját a gyártás előtt meg kell erősíteni a gyártási rajzon.
A kezeletlen fekete acél nem ajánlott hosszú távú kültéri expozícióhoz. Az eső, a páralecsapódás, a sópermet és más nedvesség felgyorsíthatja a korróziót. A horganyzott vagy festett C profilok megfelelőbbek ott, ahol korrózióvédelem szükséges.
Száraz, jól szellőző beltéri környezetben nem mindig van szükség további korrózióvédelemre. Ha nedvesség, páralecsapódás, vegyi gőzök vagy egyéb korrozív körülmények vannak jelen, megfelelő védőbevonatot kell alkalmazni.
A Q355B meghatározott folyáshatára magasabb, mint a Q235B, és akkor választható, ha a szerkezeti kialakítás nagyobb anyagszilárdságot igényel. Ez nem jelenti automatikusan azt, hogy minden Q355B szakasz vékonyabbra tehető; a teljes szerkezeti kialakítást még ellenőrizni kell.
A közös hosszúságok 6 m, 9 m és 12 m. A fix hosszúságú vágás a projekt igényei szerint is elrendezhető.
Igen. A testreszabott metszetméretek, falvastagságok, hosszok, furatminták és egyéb feldolgozási követelmények a rajzok és a gyártási megvalósíthatóság szerint megbeszélhetők.
Adja meg a C-szelvény méreteit, falvastagságát, anyagminőségét, szükséges hosszát, mennyiségét, adott esetben furatmintáját, felületkezelési és szállítási követelményeket. Nem szabványos termékekhez metszetrajz ajánlott.
Cím
2-1. számú másodlagos főút, Daqiuzhuang ipari zóna bővítési területe, Jinghai kerület, Tiencsin, Kína
Tel