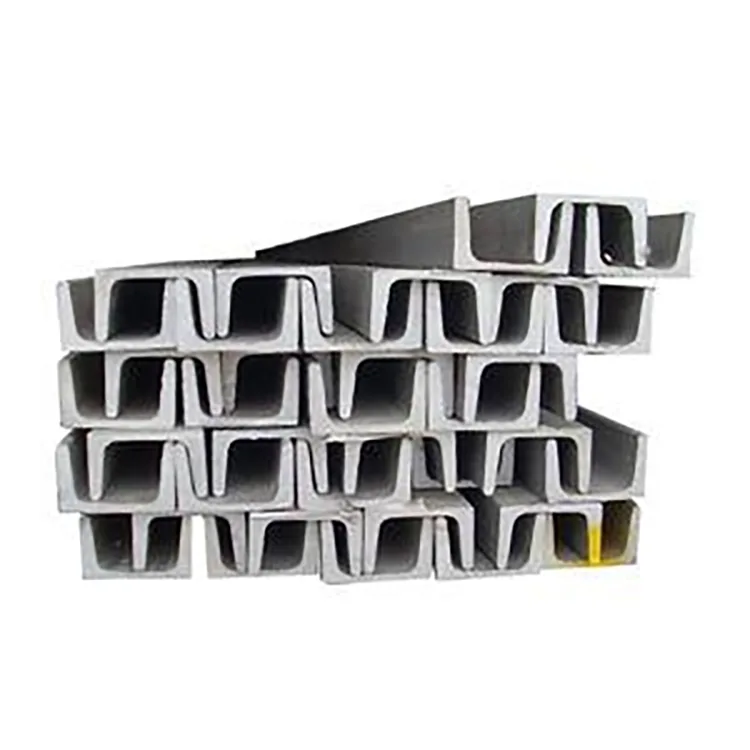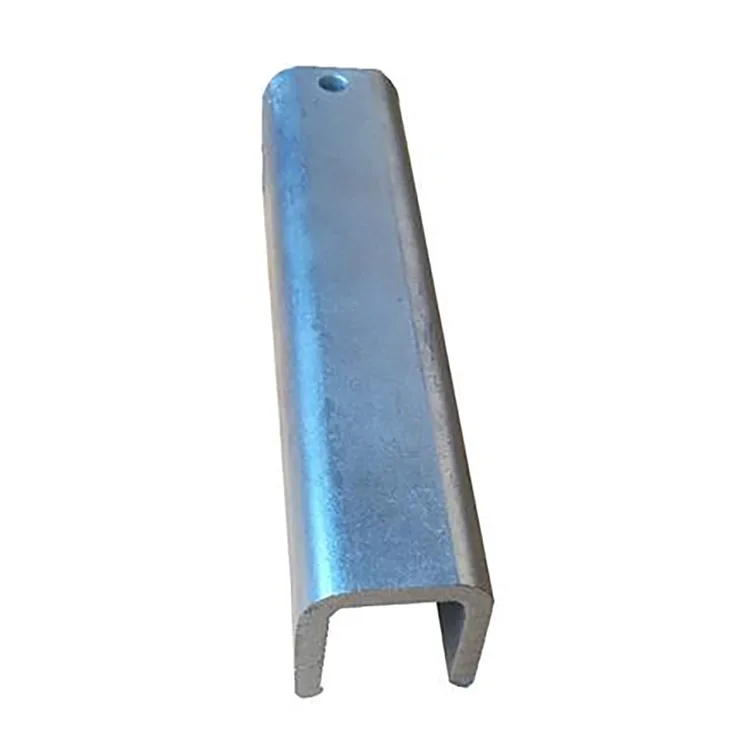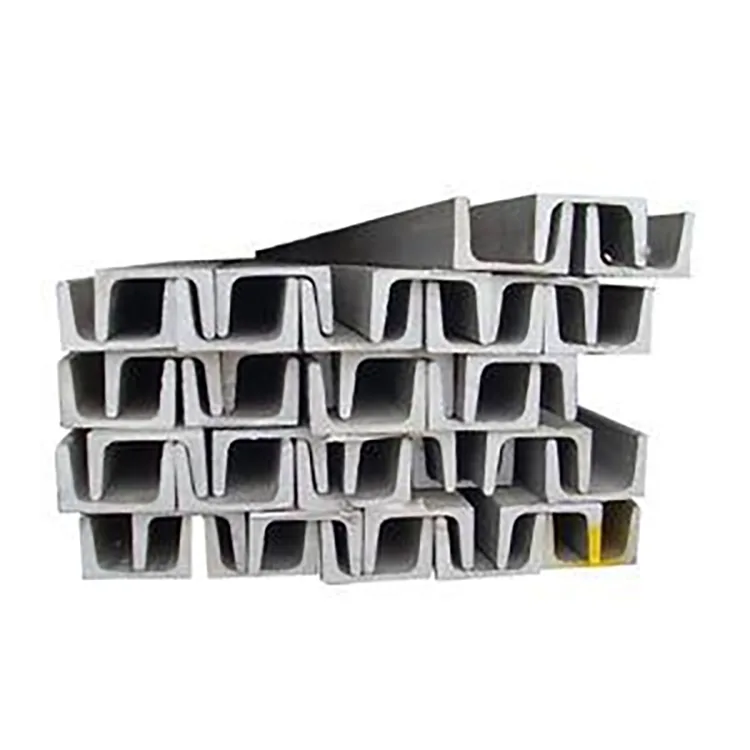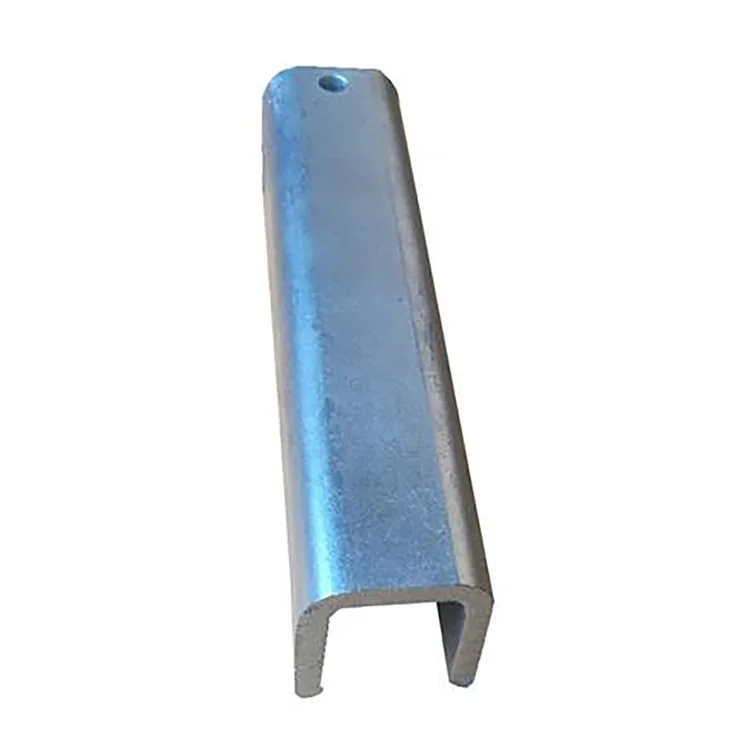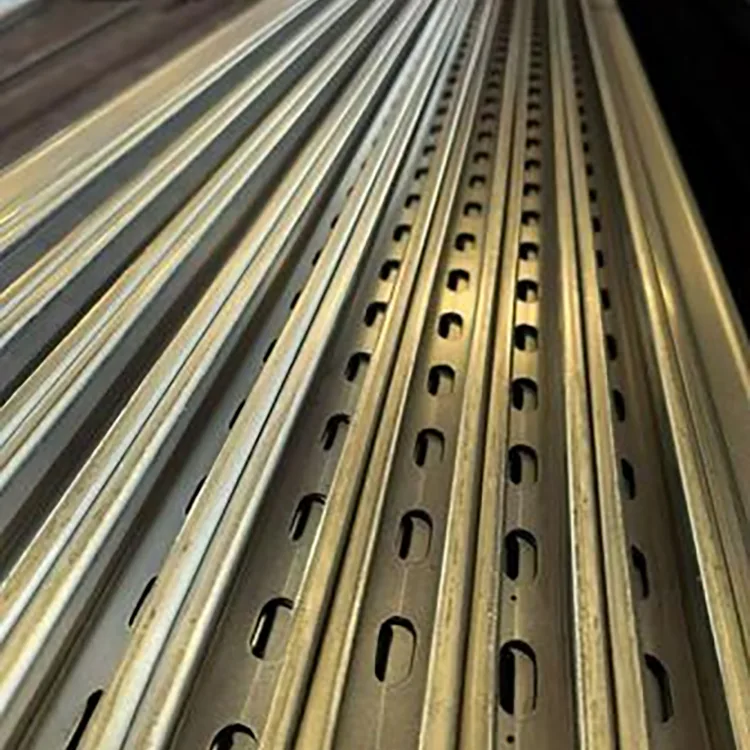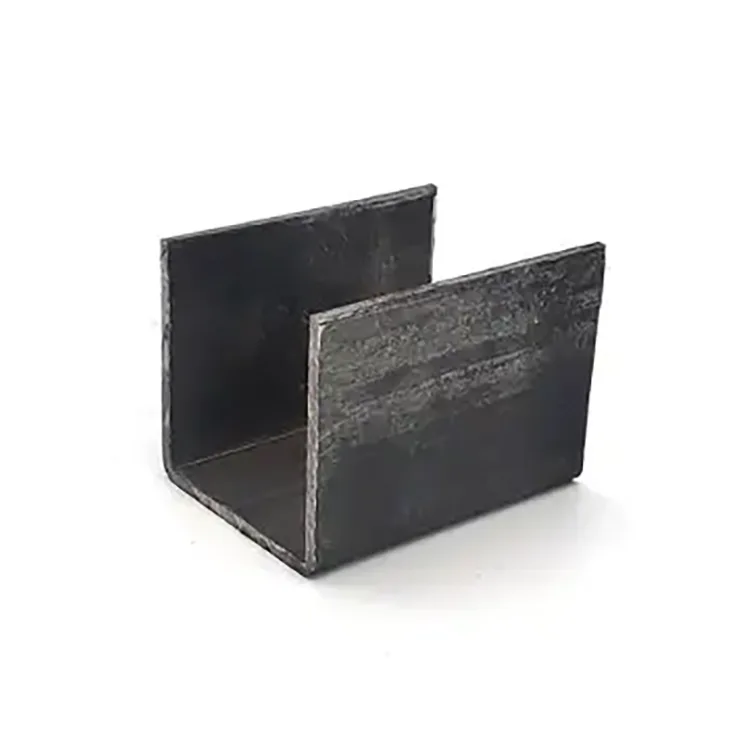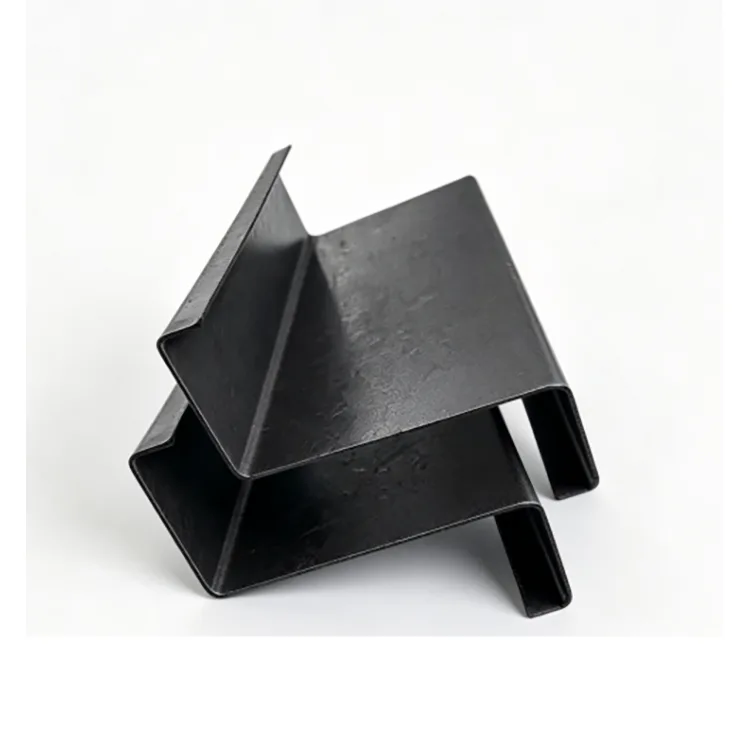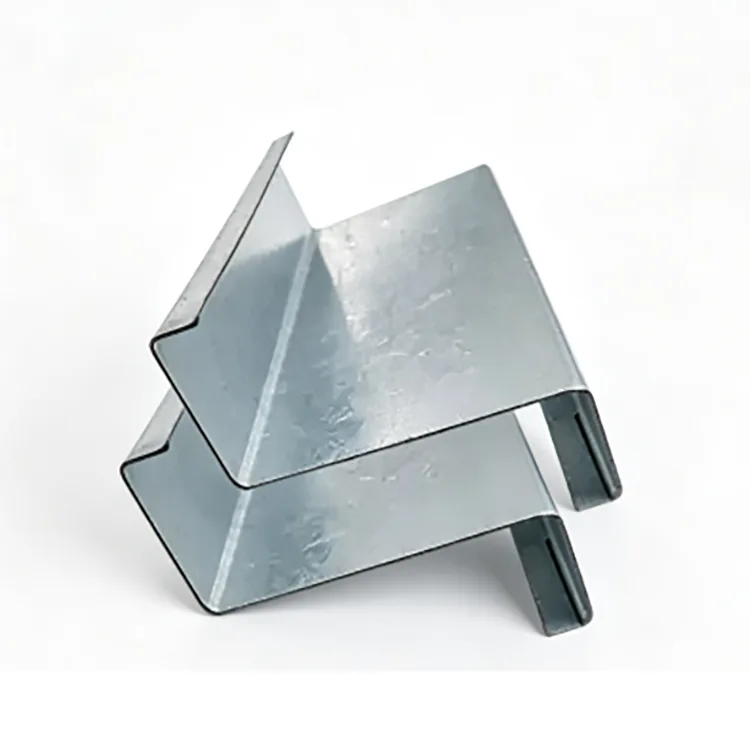
A horganyzott U-csatornát akkor választják, ha egy projektben nyitott acélszelvényre van szükség az alkatrészek kültéri rögzítéséhez, elhelyezéséhez vagy alátámasztásához, nem pedig zárt csőre vagy hagyományos C/Z szelemenre.
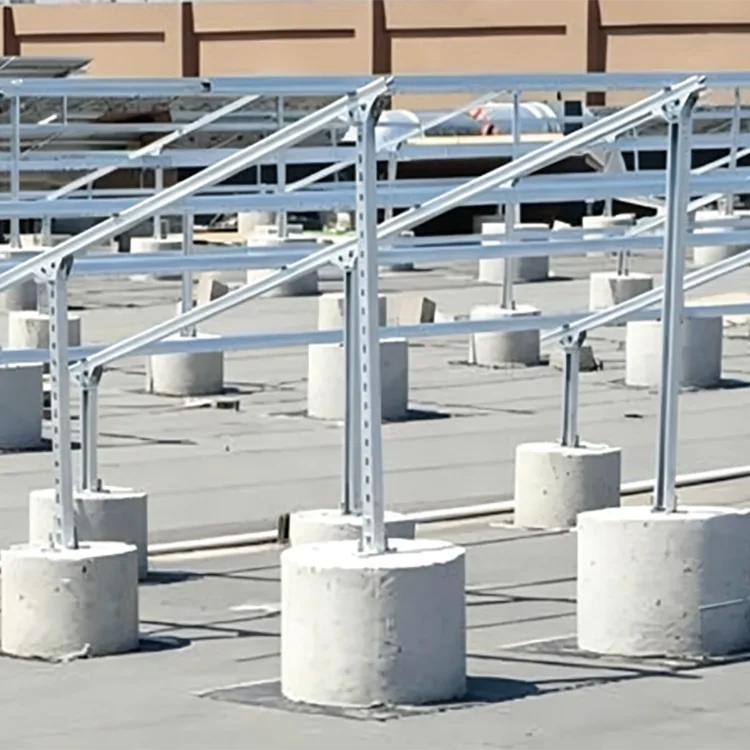
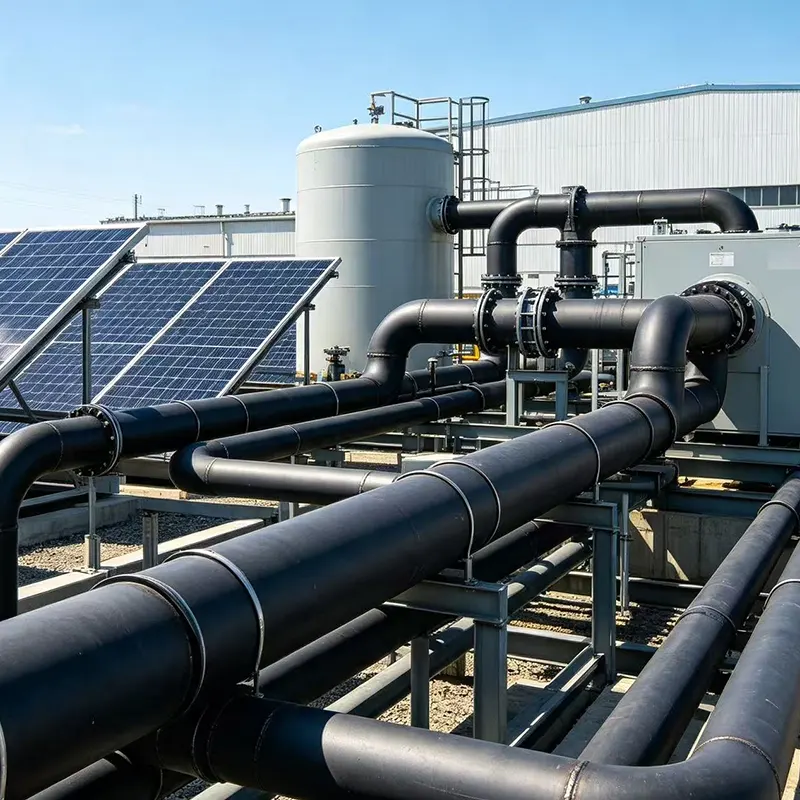
Az U-alakú szakasz összefüggő alapot és oldalkarimákat hoz létre a csavarozáshoz, befogáshoz és csatlakoztatáshoz. Általában berendezésalapokhoz, csőtartókhoz, fotovoltaikus szerkezetekhez, kültéri keretekhez, beágyazott tartókhoz és önkormányzati berendezésekhez használják.
A gyártási sorrend fontos. Az acélszalagot először hengerrel alakítják ki a kívánt U-profilra, majd vágás és lyukasztás következik. Az elkészült szakaszt ezután kémiailag előkezelik és tűzihorganyozzák. Ezzel a megközelítéssel elkerülhető, hogy a horganyzott szalag a végső formára hajlítson, és cinkvédelmet biztosít a kialakított szakasznak, beleértve az U csatorna belsejét is.
Kültéri projekteknél a megfelelő kombináció nem egyszerűen a „vastagabb cink = jobb”. A szelvényméretet, az acélminőséget, a falvastagságot, a szerkezeti terhelést, a kitettségi környezetet és a várható üzemidőt együtt kell figyelembe venni.


Az U-csatorna fő előnye a nyitott geometriája.
Az alsó rész folyamatos csapágyfelületet biztosít, míg a két oldalsó karima csavarkötésekhez, bilincsekhez, konzolokhoz és pozicionáló alkatrészekhez használható. Ez akkor hasznos, ha a telepítőknek a nyitott oldalról kell hozzáférniük a kapcsolathoz.
A C vagy Z szakaszhoz képest az U csatorna általában kényelmesebb a berendezések alapjaihoz, csőtartókhoz és pozicionáló szerkezetekhez. A C és Z szakaszokat szerkezeti viselkedésük alapján gyakrabban választják ki szelemenek vagy keretelemekként.
A fotovoltaikus berendezéseket, kültéri csővezetékeket vagy gépi támasztékokat magában foglaló projekteknél az U szakasz ezért csökkentheti a további gyártott konzolok szükségességét.
|
Tétel |
Specifikáció |
|
Termék |
Horganyzott U-csatorna |
|
Alapanyag |
Q235B, Q355B hidegen alakított acél |
|
Gyártás |
Hengeralakítás + tűzihorganyzás |
|
Szakasz |
U80–U300 |
|
Falvastagság |
0,8-3,0 mm |
|
Szabványos cink bevonat |
85 μm+ |
|
Közepes korróziós lehetőség |
120-180 μm |
|
Erős korróziós opció |
200-275 μm |
|
Felület |
Egységes ezüstszürke horganyzott kivitel |
|
Standard |
GB/T 6728-2025; EN ISO 1461 |
|
Feldolgozás |
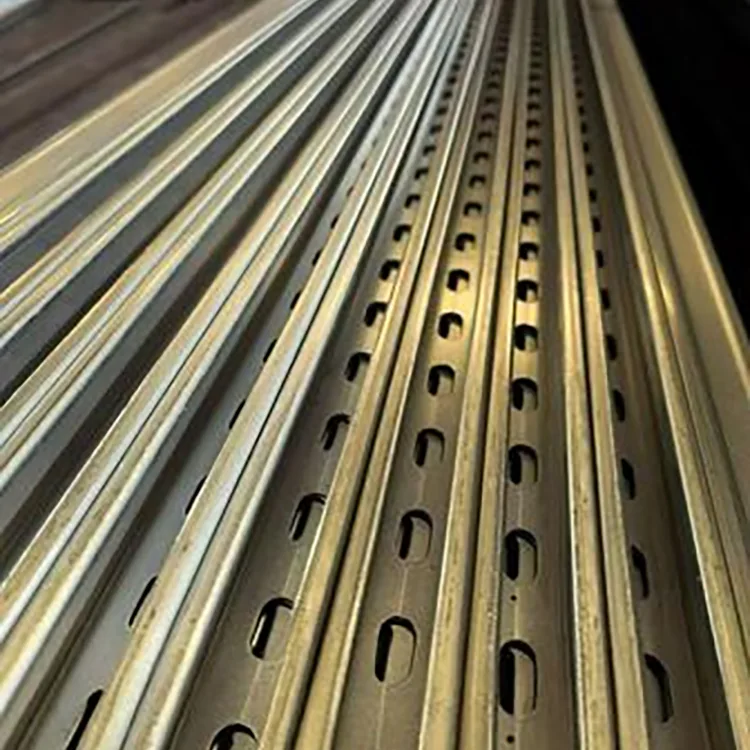
Vágás, lyukasztás, sarokvágás, fix hosszúságú gyártás és egyéb testreszabott műveletek |
|
Testreszabás |
Nem szabványos szelvény, falvastagság, hossz és furatelrendezés |
Az ilyen típusú termékeknél az alakítást és a legtöbb gyártást a tűzihorganyzás előtt be kell fejezni.
A gyártási útvonal a következő:
Acélszalag ellenőrzés → Szintezés → U-profil hengeralakítás → CNC vágás → Lyukasztás és sarokmegmunkálás → Egyengetés → Zsírtalanítás → Pácolás → Folyasztószerezés → Szárítás → Tűzihorganyzás → Hűtés/passziválás → Horganyvizsgálat → Végellenőrzés → Csomagolás
Ez a sorrend lehetővé teszi a gyártó számára, hogy a horganyzás előtt szabályozza az U-szelvény végső méreteit.
Ez azt is jelenti, hogy a lyukakat, sarkokat és a kialakított profil belsejét a kész szakasz részeként kezeljük, nem pedig olyan bevonatra hagyatkozunk, amelynek túl kell élnie a későbbi alakítási műveleteket.
Horganyzás után kerülni kell a szükségtelen hajlítást vagy erős alakítást. Ha az anyagot a munkavégzés helyén hegeszteni vagy vágni kell, a sérült horganyzott területet meg kell tisztítani és megfelelő cinkben gazdag bevonattal javítani.
A cinkbevonatot a tényleges korróziós környezethez kell igazítani.
A 85 μm+ kiindulási specifikáció a szokásos kültéri alkalmazásokhoz olyan belterületeken, ahol a kitettség viszonylag mérsékelt.
120–180 μm esetén a bevonat megfontolható nedves üzemekben, mezőgazdasági és állattenyésztési létesítményekben, folyóparti létesítményekben és egyéb tartósabb nedvességtartalmú helyeken.
A 200–275 μm-es vastagságnál a nehezebb bevonat erősebb korróziónak kitett projektekhez készült, például part menti területeken, kikötőkben, vegyi létesítményekben és szennyvízkörnyezetben. A bevonat pontos követelményét továbbra is meg kell erősíteni a projekt korróziós kategóriájával és az alkalmazandó specifikációval.
A vastagabb cinkréteg nem kompenzálja az alulméretezett acélszelvényt. A korrózióvédelmet és a szerkezeti tervezést külön kell értékelni.
Az acélminőségnek inkább a szerkezeti terhelést kell követnie, mint a cinkigényt.
A Q235B praktikus választás az általános berendezéstartókhoz, kültéri konzolokhoz, csőtartókhoz, fotovoltaikus segédszerkezetekhez és általános önkormányzati alkalmazásokhoz.
A Q355B jobban megfelel a nagyobb terhelésű alkalmazásokhoz, mint például a nagy berendezések alapjai, nehezebb tartószerkezetek, erős szél- vagy hóviszonyok, valamint olyan projektek, ahol a szerkezeti kialakítás nagyobb szilárdságú acélt igényel.
A mellékelt termékskála esetében a Q355B a leírás szerint körülbelül 30%-kal nagyobb teherbírást biztosít azonos metszetméret mellett a vonatkozó tervezési feltételek mellett. Ezt inkább projekt/terv összehasonlításként kell kezelni, semmint univerzális helyettesítési szabályként; az utolsó szakaszt ellenőrizni kell a műszaki terheléshez képest.
Az U80–U300 sorozat lehetővé teszi a szakasz különböző támasztóterhelésekhez való hozzáigazítását.
Az U80–U120 használható könnyű csőtartókhoz, kis berendezések konzolokhoz, pozicionáló alkatrészekhez és másodlagos üvegházszerkezetekhez.
Az U140–U200 számos főbb kültéri támogatási alkalmazást lefed, beleértve a fotovoltaikus segédszerkezeteket, a berendezések alapjait és az önkormányzati létesítményeket.
Az U220–U300 alkalmasabb nehezebb berendezésalapokhoz, nagyobb tartószerkezetekhez és nagyobb szakaszkapacitást igénylő projektekhez.
1,2–1,4 mm: könnyű konzolok, pozicionáló elemek és nem elsődleges támasztó alkalmazások
1,5–2,0 mm: általános tartomány kültéri tartószerkezetekhez és berendezési alapokhoz
2,2–3,0 mm: nagyobb terhelések, nagy támasztékok, erős szél/havas területek és nagyobb deformációállóságot igénylő alkalmazások
A végső vastagságot a tényleges fesztáv, a csatlakozási mód és az alkalmazott terhelés alapján kell kiszámítani.
A horganyzott U-szelvények berendezésalapokhoz, rögzítőelemekhez, pozicionáló szerkezetekhez és segédtartókhoz használhatók kültéri megújuló energiás létesítményekben. Ha egy projektnek 25 éves tervezési követelménye van, a cinkbevonatot a tényleges környezeti expozíciónak megfelelően kell kiválasztani, ahelyett, hogy minden helyszínre ugyanazt a bevonatot határoznák meg.
A sópermet és a tartós páratartalom felgyorsítja a korróziót a kitett acélon. Az U-alakú horganyzott profilok nehezebb bevonattal használhatók kültéri berendezések támasztékaihoz, beágyazott aljzataihoz és rögzítőszerkezeteihez, ahol a szelvénygeometria megfelelő.
A szellőzőrendszerek, csővezetékek, berendezések tartói és üvegházi szerkezetei magas páratartalomnak és ammóniatartalmú légkörnek lehetnek kitéve. A horganyzott acél jobb korrózióvédelmet nyújt ilyen körülmények között, mint a nem védett fekete acél.
A berendezéstartók, a csőrögzítő szerkezetek és a kültéri keretek hasznát vehetik a tűzihorganyzásnak, ha a környezet kompatibilis a horganyzott acéllal. Erősen agresszív vegyi expozíció esetén a teljes korrózióvédelmi rendszert a kémiai közegnek megfelelően kell meghatározni.
Az alkalmazások közé tartoznak a védőkorlát alapjai, a világítással kapcsolatos támasztékok, a közlekedési eszközök rögzítőszerkezetei, a tájkeretek és egyéb kültéri acél alkatrészek.
Használható szabadon lévő csővezetékekhez, berendezéstartókhoz, külső rögzítő szerkezetekhez és ipari üzemek körüli közműtartókhoz.
A partvonaltól kb. 2 km-re lévő kültéri berendezések támogatási projektjéhez Q355B horganyzott U-profilt választottak ki 220 μm-es cinkbevonattal a berendezéstartókhoz és a beágyazott alapokhoz. A nehezebb bevonatot a sóspray miatt, míg a nagyobb szilárdságú acélt a szerkezeti terhelési igény miatt alkalmaztuk. Az U-profil a berendezések elhelyezését és a csavarkötéseket is leegyszerűsítette.
Egy nagyméretű sertés- és baromfitenyésztő létesítményben korrózióálló tartóelemekre volt szükség a berendezésekhez és a csővezetékekhez magas páratartalmú környezetben, ammóniaterheléssel. A tartószerkezetekhez és a rögzítőelemekhez Q235B horganyzott U-szelvényeket használtunk. A nyitott profil kényelmes szerelést és beállítást tesz lehetővé, míg a horganyzott felület csökkentette az ismételt korróziós kezelés szükségességét.
Egy U csatorna nem helyettesítheti automatikusan az összes többi acélszelvényt.
A tetőszegélyeknél a C vagy Z szakaszok megfelelőbb szerkezeti konfigurációt biztosíthatnak.
Azoknál a zárt szerkezeti elemeknél, ahol a torziós ellenállás, a zárt geometria vagy megjelenés fontos, a négyzet vagy téglalap alakú üreges profilok előnyösebbek lehetnek.
Száraz beltéri alkalmazásoknál a bevonat nélküli hidegen alakított U-csatorna gazdaságosabb lehet, ha nincs szükség korrózióvédelemre.
Erősen agresszív vegyi környezetben előfordulhat, hogy a tűzihorganyzás önmagában nem biztosítja a szükséges védelmet. Az anyag kiválasztása előtt felül kell vizsgálni a kémiai közeget, a koncentrációt, a hőmérsékletet és az expozíciós időt.
Az alapvető U-metszet geometriája változatlan maradhat, de az alkalmazási feltételek eltérőek.
|
Tényező |
Fekete U csatorna |
Horganyzott U-csatorna |
|
Felület |
Bevonat nélküli acél |
Tűzi horgany bevonat |
|
Száraz beltéri használatra |
Alkalmas |
Általában szükségtelen |
|
Kültéri expozíció |
További bevonatot/karbantartást igényel |
Jobban megfelel |
|
Párás környezet |
Magasabb korrózióveszély |
Továbbfejlesztett korrózióvédelem |
|
Tengerparti használat |
Megfelelő korróziós rendszert igényel |
Nehéz cinkbevonat is megadható |
|
Kezdeti költség |
Alacsonyabb |
Magasabb |
|
Karbantartás |
Újrafestést igényelhet |
Alacsonyabb rutinszerű bevonat-karbantartás |
Az ellenőrzésnek ki kell terjednie az acélprofilra és a horganyzás minőségére is.
Horganyzás előtt az U-profil szelvényméreteit, egyenességét, csavarását, furathelyzetét és vágási pontosságát ellenőrzik. Ez azért fontos, mert a cinkbevonat nem javítja ki a hengeralakítás során keletkezett méretproblémákat.
A horganyzás után az ellenőrök ellenőrzik a felületet csupasz területekre, túlzott cinklerakódásra, hámlásra, repedésre és egyéb látható hibákra. A cinkbevonat vastagsága az egyeztetett vizsgálati módszer szerint mérhető.
Projektmegrendelésekhez anyagtanúsítványok, méretellenőrzési jegyzőkönyvek, horganyzott bevonat vizsgálati eredmények és egyéb minőségi dokumentáció a vevő igényei szerint szállítható.
Az U csatorna szabványos egyenes szakaszként szállítható, vagy horganyzás előtt megmunkálható.
A tipikus testreszabott műveletek közé tartozik a rögzített hosszúságú vágás, a lyukasztás, a sarokvágás, a furatpozícionálás és a nem szabványos metszetgyártás. Ezen műveletek horganyzás előtti elvégzése segít megőrizni a feldolgozott területeket a végső cinkbevonattal.
Nagyobb projektek esetén a vevőknek meg kell adniuk a metszetrajzot a furatmintával, a szükséges hosszúsággal, az acélminőséggel, a falvastagsággal és a korróziós környezettel együtt. Ez lehetővé teszi a gyártó számára, hogy a kész specifikációt idézze, ne csak a nyers U-metszetet.
Megrendelés előtt erősítse meg az alábbi pontokat:
1.U metszetméret: U80–U300 vagy projektspecifikus méret.
2. Acélminőség: Q235B vagy Q355B.
3. Falvastagság: a szerkezeti terhelés és fesztáv alapján.
4. Cink bevonat: 85 μm+, 120–180 μm vagy 200–275 μm a kitettségtől függően.
5. Lyukminta: átmérő, távolság és helyzet, ha előlyukasztás szükséges.
6.Length: szabványos vagy projektspecifikus fix hosszúság.
7. Alkalmazandó szabvány: aktuális projektspecifikáció és a szükséges horganyzási szabvány.
8. Ellenőrzési dokumentumok: anyagbizonyítvány, méretellenőrzés és horganyzási jegyzőkönyv, ahol szükséges.
Ez az információ elegendő ahhoz, hogy elkerüljük a leggyakoribb vásárlási hibát: a horganyzott U-profilokat csak a tonnánkénti ár alapján kell összehasonlítani, figyelmen kívül hagyva az acélminőséget, a falvastagságot és a horganyzást.
Igen. A terméket először formázzák, majd tüzihorganyozzák, így az U-alakú szakaszt kész profilként horganyozzák. A tényleges bevonatfedettséget az egyeztetett vizsgálati követelmények szerint kell ellenőrizni.
Megakadályozza, hogy a kész horganybevonat mechanikusan a végső U alakba kerüljön. A horganyzás előtt elvégezhető a vágás, a lyukasztás és a nagyobb alakítás, majd a végső korrózióvédő kezelés.
A hegesztési varrat körüli cinkbevonatot befolyásolja a hegesztési hő. A hegesztés után a területet meg kell tisztítani és megfelelő cinkben gazdag bevonattal javítani.
Ott használható, ahol a szakasz és a korróziós rendszer megfelel a projekt követelményeinek. Tengerparti vagy erősen korrozív helyek esetén fontolóra kell venni nehezebb horganybevonatot és esetleg további védőrendszert.
Egyik fokozat sem jobb általánosan. A Q235B számos normál terhelésű szerkezethez alkalmas, míg a Q355B akkor van kiválasztva, ha nagyobb szerkezeti szilárdságra van szükség. Az osztályzatnak követnie kell a mérnöki számítást.
Az U-csatornát általában alapokhoz, rögzítéshez, pozicionáláshoz és tartószerkezetekhez használják, ahol nyitott profilja kényelmes a csatlakozásokhoz. A C csatornát gyakrabban használják szerkezeti keretként vagy szegélyszeletként. A helyes választás a terhelési úttól és a csatlakozás kialakításától függ.
Igen. A nem szabványos szelvényméretek, falvastagságok, hosszúságok és furatmintázatok rajzok és projektkövetelmények alapján megbeszélhetők.
Igen, feltéve, hogy a cinkbevonatot és a szerkezeti specifikációt a tényleges korróziós környezethez választották. Erős sóspray-nek való kitettség esetén egy nehezebb bevonat, például 200–275 μm, a projekt korrózióvédelmi követelményeivel együtt mérlegelhető.
Cím
2-1. számú másodlagos főút, Daqiuzhuang ipari zóna bővítési területe, Jinghai kerület, Tiencsin, Kína
Tel