Termékek
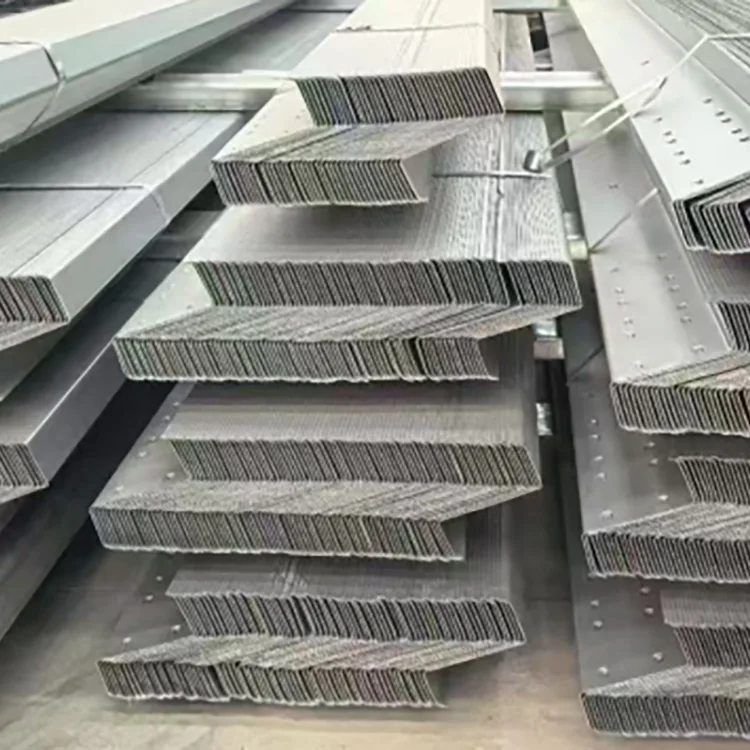
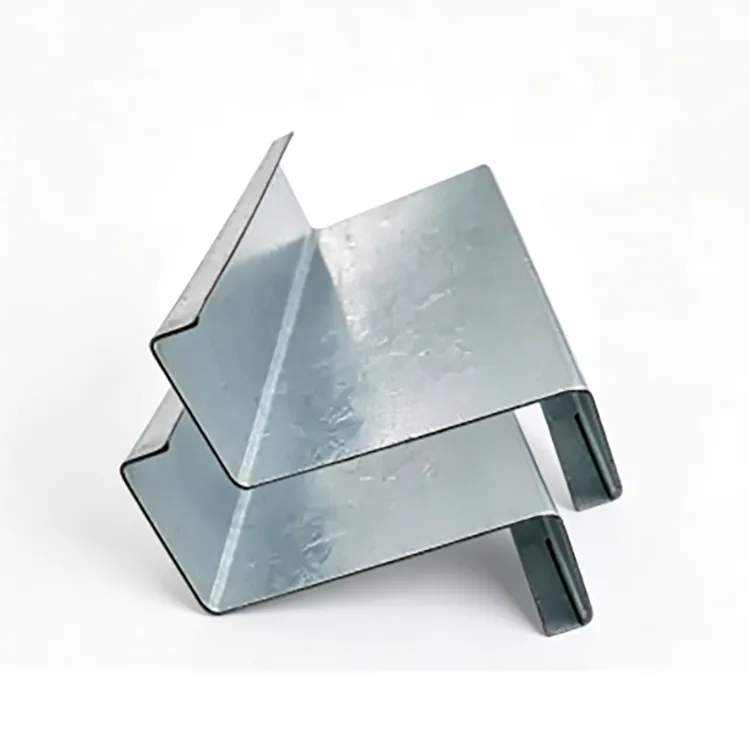
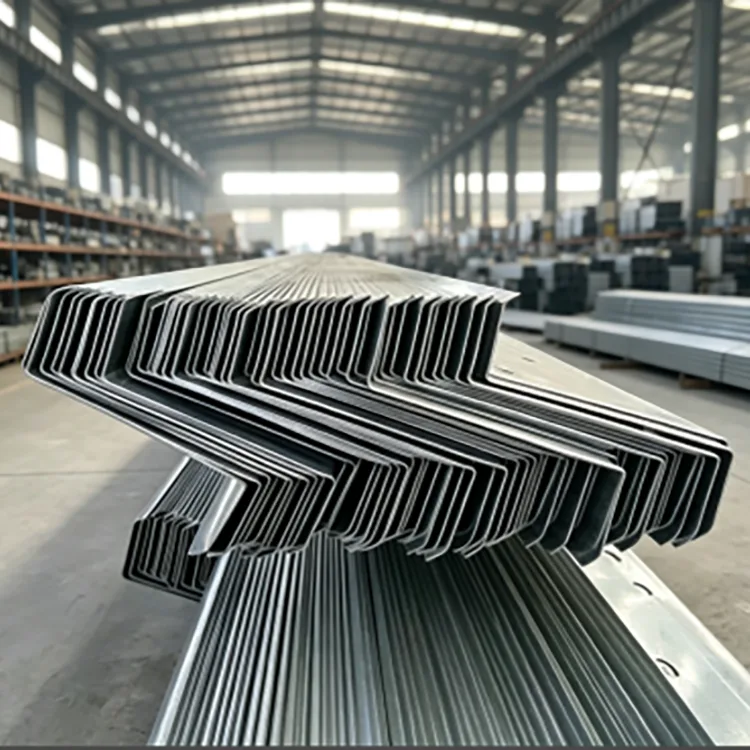
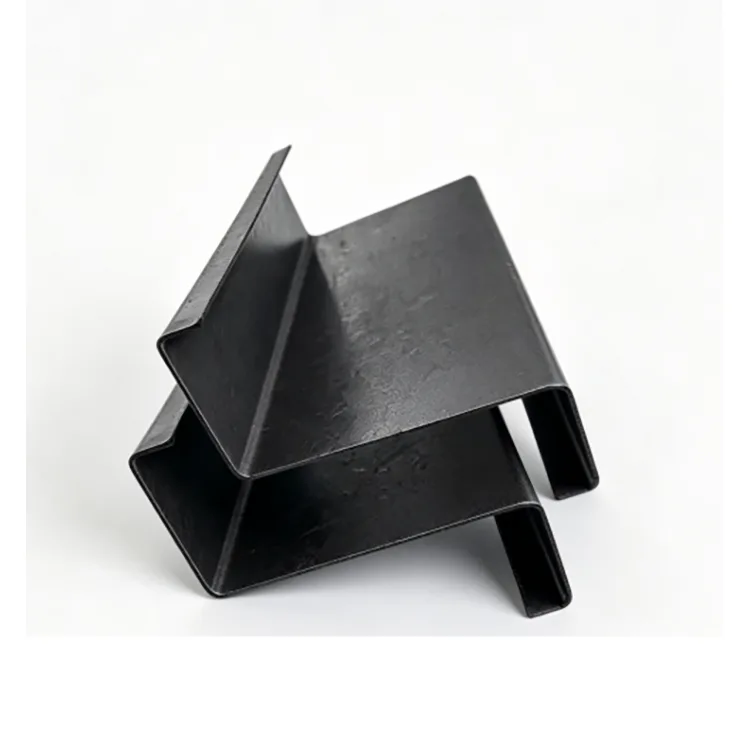
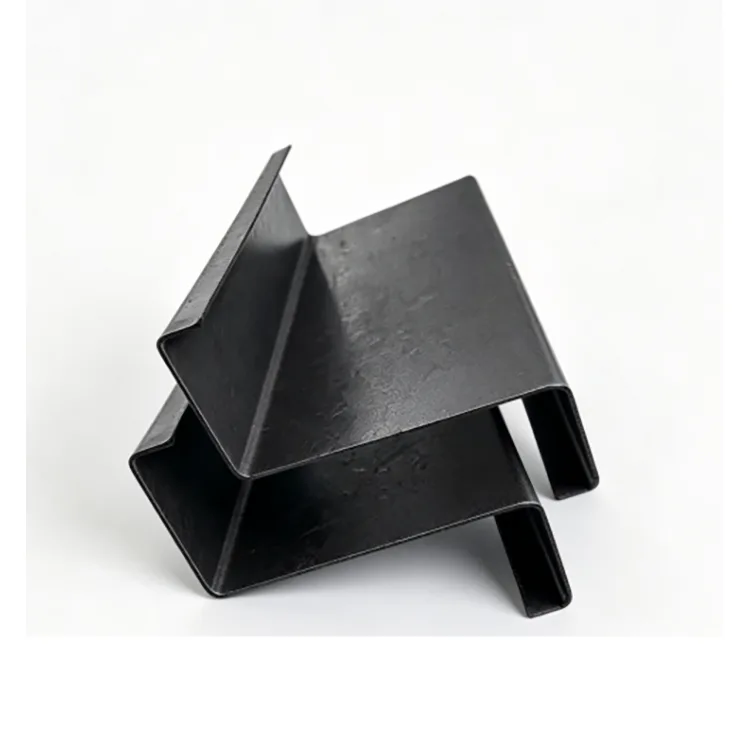
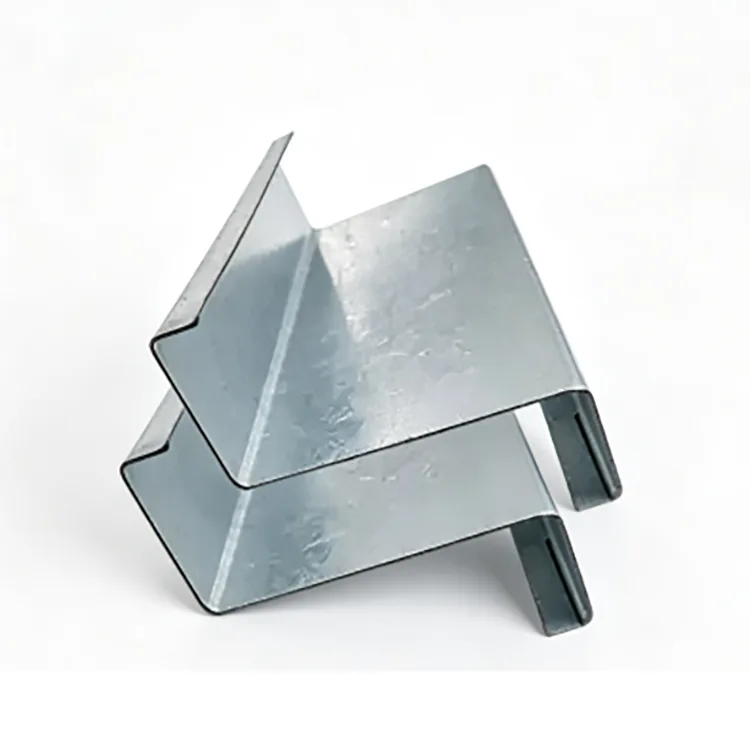
Horganyzott Z szelemen
  • Horganyzott Z szelemenHorganyzott Z szelemen
  • Horganyzott Z szelemenHorganyzott Z szelemen
  • Horganyzott Z szelemenHorganyzott Z szelemen
  • Horganyzott Z szelemenHorganyzott Z szelemen

Horganyzott Z szelemen

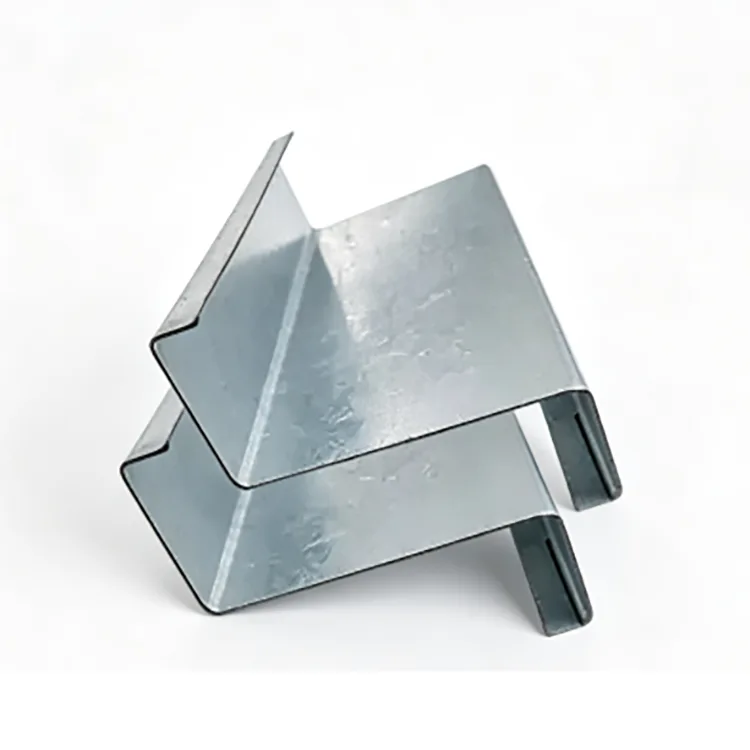
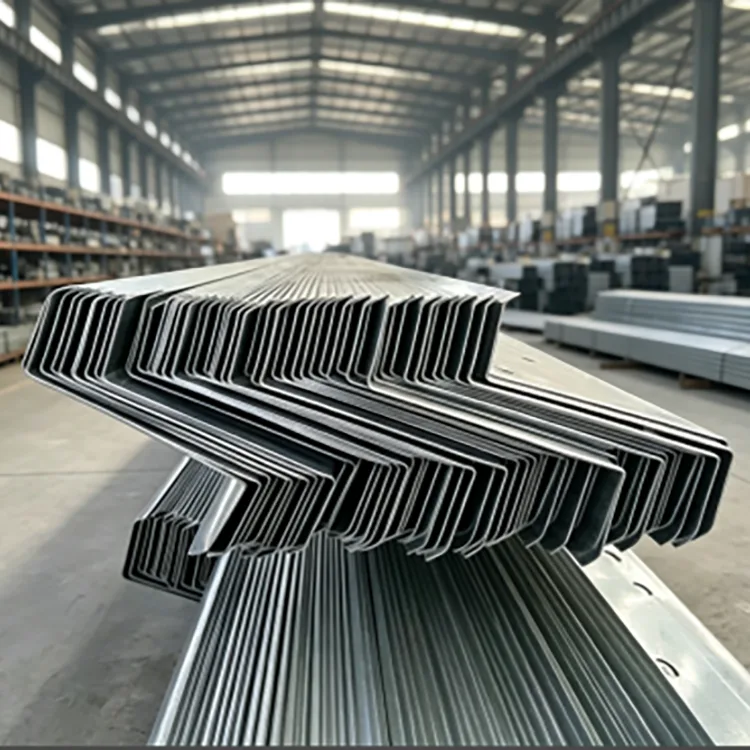
A tűzihorganyzott Z szelemenből először Z-szelvényt alakítanak ki, majd ezt követően kész profilként horganyozzák. Ez biztosítja a lejtős tetőszerkezeteknek a Z acél átfedési előnyét, miközben megvédi a kialakított sarkokat, csatlakozási területeket és lyukakat a külső korróziótól. Általában gyári tetőkre, tetőtéri napelemekre, tengerparti épületekre, állattartó létesítményekre és nedves ipari szerkezetekre írják elő.

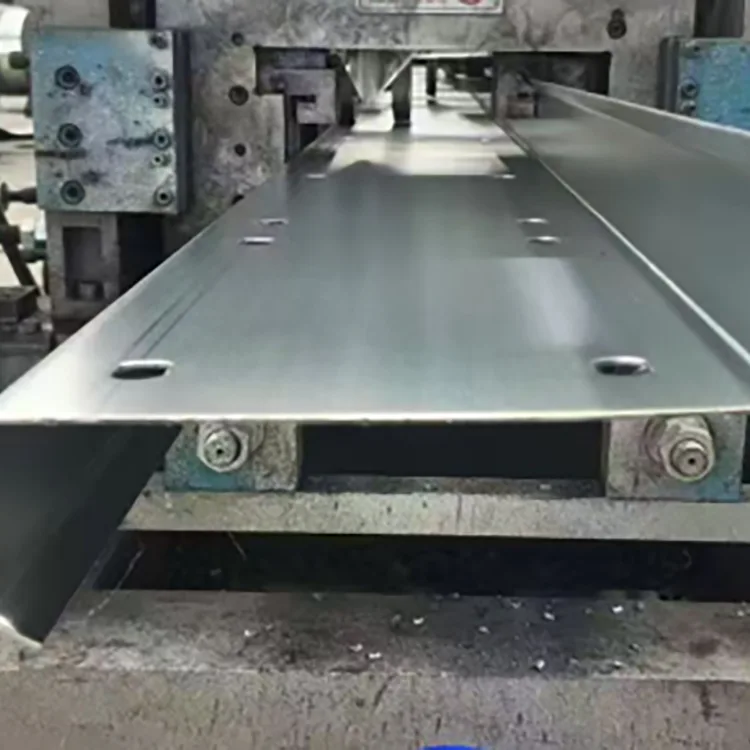
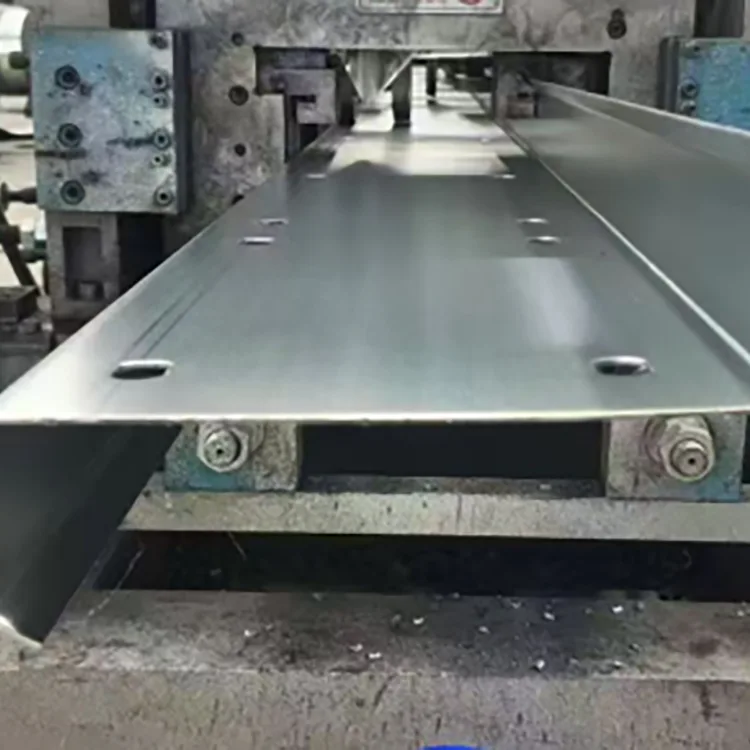
A horganyzott Z szelemen egy hidegen alakított szerkezeti rész, amely Q235B vagy Q355B acélszalagból készül. A szalag több formázóhengeren halad át a Z-profil létrehozásához, amelyet vágás, lyukasztás és sarokfeldolgozás követ. A kész elemet ezután pácolják, folyasztószeresítik és egy komplett szakaszként tűzihorganyozzák.

A Z-profilt főként lejtős tetőkön használják, mivel a szomszédos elemek a végükön átfedhetik egymást. Ez támogatja a folyamatos szelemenvonalakat, és csökkenti a különálló illesztéseket a hagyományos C-szelvényekhez képest. Falkeretezéshez és egyéb könnyű acélszerkezetekhez is használható, ha geometriája és teherbírása megfelel a kialakításnak.

A gyártási sorrend fontos: az alakítás, a vágás és a lyukasztás a horganyzás előtt befejeződik, így az elkészült Z szakasz és annak feldolgozott területei megkapják a horganyzási fázisban a horganyzást.


Ahol a Z szakasz különbséget jelent

A Z szelemen meghatározó jellemzője a szomszédos elemek közötti átfedés.

Lejtős tetőn a szomszédos Z szakaszok felső és alsó karimája átfedheti egymást, így a szelemenvonal továbbhaladhat a tetőszerkezeten. Ez csökkentheti a vágási és csatlakozási munkákat, összehasonlítva a különálló tagokkal minden szakaszon.

A 10°-nál nagyobb lejtésű tetők általában alkalmasabbak a Z-szelvény átfedésének kihasználására. Körülbelül 8° alatt a C szelemen egyszerűbb elrendezést kínálhat.

A Z szelemenek fali szelemenként is használhatók. Az utolsó szakasznak követnie kell a szerkezeti rajzokat és a terhelésszámítást.


A horganyzás a gyártás után történik

Az acélszalagot először a kész Z szakaszba dolgozzák fel. A vágás, lyukasztás és sarokmunkák még azelőtt befejeződnek, hogy az elem belépne a horganyzófürdőbe. Ezt követően a teljes profilt megtisztítják, folyasztószerrel megolvadt cinkbe merítik körülbelül 450 °C-on.

Acéltekercs → szintezés → hideghengerlés → fix hosszúságú vágás → lyukasztás és sarokvágás → egyengetés és feszültségmentesítés → zsírtalanítás és pácolás → folyasztószer → szárítás → tűzihorganyzás → hűtés és passziválás → horganyzás ellenőrzése → megjelenés ellenőrzése → csomagolás.

Ez a sorrend lehetővé teszi a kialakított sarkok és csatlakozó furatok horganyozását az elkészült profillal együtt.


Fő specifikációk

Tétel

Specifikáció

Acél minőség

Q235B, Q355B

Szakasz tartomány

Z100–Z300

Falvastagság

1,2-3,0 mm

Alakítási módszer

Hideghengerlés

Galvanizálási módszer

Teljes tűzihorganyzás alakítás után

Szabványos cinkbevonat

≥85 μm

Fokozott bevonat

120-180 μm

Magas korrózióálló bevonat

200-275 μm

Felület

Ezüstszürke tűzihorganyzott kivitel

Felületi igény

Nincs szabad acél, túlzott cinklerakódás vagy hámlás

Feldolgozás

Vágás, lyukasztás, sarokvágás, fix hosszúságú gyártás

Szerkezeti acél szabvány

GB/T 6728-2025

Galvanizálási szabvány

EN ISO 1461


A cinkbevonatnak meg kell felelnie a korróziós környezetnek

Normál beltéri kültéri expozíció esetén, mint például a hagyományos gyári tetők és a tetőtéri napelemes szerkezetek sópermet vagy vegyi gázok nélkül, a ≥85 μm általános kiindulási specifikáció.

Állattartó épületeknél, nedves műhelyeknél és folyóparti építményeknél a 120-180 μm magasabb bevonatszintet biztosít.

Tengerparti területeken, kikötőkben, vegyi üzemekben és szennyvízkörnyezetben az ajánlott tartomány 200-275 μm-re növelhető.

Környezet

Javasolt cinkbevonat

Száraz bent

A bevonat nélküli Z szelemen elegendő lehet

Normál beltéri kültéri

≥85 μm

Nedves / közepes korrózió

120-180 μm

Tengerparti / erős korrózió

200-275 μm

A végső bevonatot meg kell erősíteni a projekt korróziós környezetének és tervezési követelményeinek megfelelően.


Q235B vagy Q355B?

Normál gyári tetőkhöz, tetőtéri fotovoltaikus szerkezetekhez és mezőgazdasági épületekhez általában elegendő a Q235B, ha a szükséges keresztmetszet és vastagság megfelel a számított terheléseknek.

A Q355B alkalmas nagy fesztávú szelemenekhez, erős havas területekhez, erős szélű régiókhoz és igényes tengerparti projektekhez. A benyújtott projektadatok alapján a Q355B körülbelül 30%-kal nagyobb teherbíró képességet tud biztosítani ugyanazon a szakaszon hasonló feltételek mellett. Hogy ez kisebb keresztmetszetet vagy kisebb acélfogyasztást tesz lehetővé, azt szerkezeti számítással kell meghatározni.

Az anyagminőséget ezért a szerkezeti követelményeknek megfelelően kell megválasztani.


Z Metszet és falvastagság kiválasztása

A szelvény magassága határozza meg a szelemen teljes geometriáját, míg a falvastagság befolyásolja a terhelésnek és a deformációnak való ellenállást.

Z Magasság

Tipikus alkalmazás

Z100–Z140

Kis fesztávok, kis terhelések, másodlagos szelemenek, üvegházi szerkezetek

Z160–Z200

Gyári tetőszegélyek, tetőtéri PV, közös acélépületek

Z220–Z300

Nagy fesztávú tetők, nagy hóterhelések, nagy ipari épületek

A falvastagsághoz:

Az 1,2–1,4 mm-t általában kis fesztávú és kis terhelésű szekrényekhez használják.

1,5–2,0 mm a gyári tetőszegélyek és tetőtéri fotovoltaikus szerkezetek általános tartománya.

A 2,2-3,0 mm jobban megfelel, ha a tető nagyobb fesztávolságú, vagy nagyobb hó-, szél- vagy szerkezeti terhelés.

A szelvény magasságát és vastagságát a fesztávval, a szelementávolsággal, a tetőterheléssel és a megengedett lehajlással együtt kell kiválasztani.


Ahol horganyzott Z szelement használnak

Acélgyári tetők: tetőszegélyek és falszelemencek ipari épületekhez.

Tetőtéri fotovoltaikus rendszerek: különösen lejtős tetők, ahol a Z-szelvény átfedi, leegyszerűsítheti a szelemen elrendezését.

Tengerparti épületek: szabadon álló tető- és védőburkolati rendszerek partvonalak és kikötők közelében, ahol szükséges, fokozott cinkbevonattal.

Állattartó és mezőgazdasági építmények: magas páratartalmú istállók, üvegházak és egyéb épületek, ahol a páralecsapódás felgyorsíthatja az acélkorróziót.

Nedves ipari létesítmények: tető- és falkeret a műhelyek körül, ahol a hagyományos fekete acél további korrózióvédelmet igényel.

Kültéri könnyű nyomtávú acélszerkezetek: kommunális és egyéb ferde tetőszerkezetek.


Mit ad a tűzihorganyzás

A cinkbevonat akadályvédelmet és áldozatvédelmet nyújt. Elválasztja az acél szubsztrátumot a nedvességtől és az oxigéntől, míg a cink elektrokémiai védelmet is nyújthat a helyi bevonat sérüléseinél.

Ez a tetőszegélyeknél hasznos, mert a beépített tetőszerkezet átfestése nehezebb, mint az acél talajszintű kezelése.

A tűzihorganyzás korrózióvédelmet biztosít a kialakított felületeken. Nem helyettesíti a megfelelő vízelvezetést, csatlakozástervezést vagy a vágás és hegesztés utáni helyszíni javítást.


Három közös közbeszerzési összehasonlítás

Horganyzott Z szelemen vs horganyzott C szelemen

A Z szelemen különösen akkor hasznos, ha a szomszédos elemek átfedik egymást egy lejtős tető mentén. A C szelemen gyakran kényelmesebb laposabb tetőknél vagy olyan elrendezéseknél, ahol az átfedés kevés gyakorlati előnnyel jár.


Horganyzott Z szelemen vs festett Z szelemen

A festék felületvédelmet nyújt, de figyelembe kell venni a sarkok, lyukak, vágások és csatlakozási pontok körüli sérüléseket. Az elkészült profilon tűzihorganyzást alkalmaznak, amely korrózióvédelmet biztosít a kitett acél számára. A gyakran emlegetett „5-10-szer hosszabb” élettartamot nem szabad általános szabályként kezelni, mert a festék teljesítménye nagymértékben függ a bevonatrendszertől, az előkészítéstől és az expozíciótól.


Tűzihorganyzott Z szelemen vs elektrogalvanizált Z szelemen

Az elektromosan horganyzott bevonatok általában sokkal vékonyabbak, mint a tűzihorganyzott bevonatok. Hosszú távú kültéri expozíció esetén általában tűzihorganyzást írnak elő, ha jelentős cinkvédelemre van szükség.


Amit a vásárlóknak ellenőrizniük kell rendelés előtt

Tervezett tetőprojekt esetén a megrendelésnek nem csak „Z szelemen”-et kell azonosítania.

Metszet: Z100–Z300 vagy rajzspecifikus profil.

Falvastagság: 1,2-3,0 mm.

Acélminőség: Q235B vagy Q355B.

Cink bevonat: ≥85 μm, 120–180 μm vagy 200–275 μm a kitettségtől függően.

Hossz: szabványos vagy rögzített nem szabványos hosszúság.

Lyukasztás: furatátmérő, távolság és hely a rajzok szerint.

Felület: formázás és gyártás után tűzihorganyzott.

Egy egyértelmű specifikációt, mint például a Q355B / Z200 / 2,0 mm / 200 μm cink / fix hosszúságú / előlyukasztott, könnyebb a gyártónak árajánlatot adni és következetesen előállítani, mint a „horganyzott Z-acél” általános kérését.


Csatlakozás és helyszíni feldolgozás

A fő vágást és lyukasztást lehetőleg a horganyzás előtt be kell fejezni. Ha a helyszínen elkerülhetetlen a további fúrás vagy vágás, a szabaddá vált acélt meg kell tisztítani és megfelelő cinkben gazdag javítóbevonattal kell kezelni.

A hegesztés eltávolítja a cinket a hegesztés körül. A hegesztés után a területet meg kell tisztítani és javítani kell. Ahol a szerkezeti kialakítás megengedi, a horganyzott szelemeneken a csavarkötések könnyebben kezelhetők.


Gyártás és minőségellenőrzés

A gyártásellenőrzés az acélszalaggal kezdődik. A bejövő tekercs minőségét, vastagságát és felületi állapotát a hengeralakítás előtt ellenőrizzük.

Az alakítás során a méretellenőrzés a szelvény magasságára, a karima geometriájára, a falvastagságra, az egyenességre és a csavarodásra összpontosít. A lyukasztást a jóváhagyott rajz alapján ellenőrzik.

A horganyzást követően a bevonatot ellenőrizzük fedőképesség, vastagság, megjelenés és hibák, például csupasz területek, hámlás vagy túlzott cinklerakódás szempontjából. Csomagolás előtt a rögzített hosszúságú pontosságot és az általános egyenességet is ellenőrizzük.


Projektválasztási referencia

Belterületi meredek gyári tető vagy tetőtéri PV: Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.

Állatállomány, nedves műhely vagy folyóparti projekt: Q235B vagy Q355B, 120–180 μm.

Tengerparti vagy kikötői projekt: Q355B, 200-275 μm, a szerkezeti terhelésnek megfelelő falvastagsággal.

Nagy fesztávú tető erős széllel vagy hóval: Q355B, nagyobb Z-szelvény és 2,2-3,0 mm falvastagság, ahol szükséges.

Száraz beltéri tető: bevonat nélküli hidegen alakított Z szelemen gazdaságosabb választás lehet.


GYIK

Q1. Sérül-e a cinkbevonat, ha a Z szelemenek átfedik egymást?

A normál csavarozott átfedés nem okozhat nagy felületű leválást, ha a horganyzott bevonat jó tapadású. A kisebb mechanikai sérülések cinkben gazdag javítófestékkel javíthatók.


Q2. A horganyzott Z szelemenek hegeszthetők?

Igen, de a hegesztési varrat körüli cinkbevonat hő hatására megsérül. A hegesztett területet a hegesztés után meg kell tisztítani és meg kell javítani. A csavaros csatlakozásokat általában előnyben részesítik, ahol praktikus.


Q3. A Z szelemen csak tetőre alkalmas?

Nem. Fali szelemenként is használható. A C szelemenek azonban gyakran kényelmesebbek falrendszereknél, mivel a Z-szelvény átfedése kevésbé hasznos függőleges falkeretezésnél.


Q4. Használható-e horganyzott Z szelemen egy 25 éves tetőtéri PV projekthez?

Meghatározható hosszú élettartamú PV szerkezetekhez, de a horganyzást a tényleges környezethez kell igazítani. A szárazföldi és part menti projekteknél nem szabad automatikusan ugyanazt a bevonatvastagságot használni.


Q5. Hogyan ismerhetem fel a formázás előtt horganyzott Z szelement?

Ellenőrizze a kialakult sarkokat, hogy a horganybevonat nem repedt-e vagy hámlott-e. A beszerzéshez erősítse meg a gyártó eljárását, és előírja a Z szakasz kialakítását és lyukasztását a tűzihorganyzás előtt.


Q6. A gyártó szállíthat előre kilyukasztott Z szelemeneket?

Igen. A furat mérete, távolsága és helyzete a szerkezeti rajzok alapján előállítható. A horganyzás előtti lyukasztás befejezése azt is lehetővé teszi, hogy a megmunkált területek cinket kapjanak a horganyzási szakaszban.


Q7. Milyen cinkbevonatot érdemes használni a part közelében?

Erős part menti kitettség esetén kiindulási követelményként 200-275 μm-es bevonat adható meg. A végső bevonatot a projekt korróziós körülményei és a vonatkozó előírások alapján kell meghatározni.


Q8. A vastagabb Z szelemen mindig jobb?

Nem. A vastagabb fal növeli az acélfogyasztást és a költségeket. A megfelelő vastagság függ a fesztávtól, a távolságtól, a szél- és hóterheléstől, a szelvény magasságától és a szerkezeti számításoktól.


Hot Tags: Horganyzott Z szelemen gyártó, Z szelemen beszállító, horganyzott acél Z szelemen
Kérdés küldése
Elérhetőségei
  • Cím

    2-1. számú másodlagos főút, Daqiuzhuang ipari zóna bővítési területe, Jinghai kerület, Tiencsin, Kína

Mondja el a RongHengnek a kívánt acélterméket, a méretet, a minőséget, a mennyiséget, a testreszabási és szállítási igényeket, és exportáló csapatunk felülvizsgálja kérdését.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás